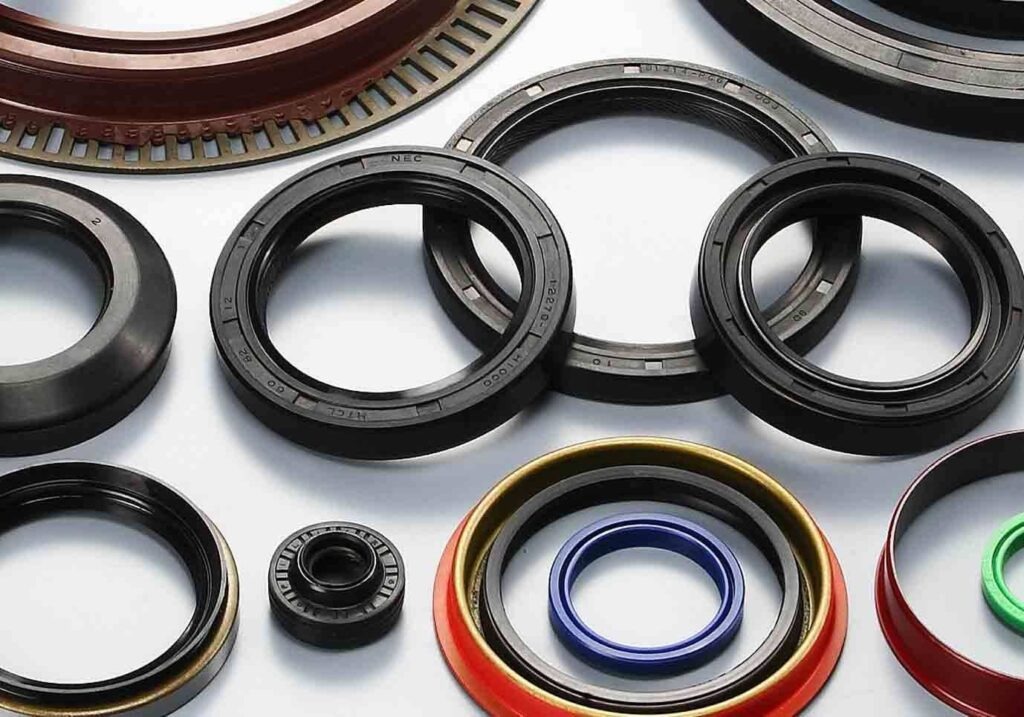
Манжета коштує небагато, але від неї залежить, чи залишиться олива в редукторі, гідронасосі або маточині колеса. Помилка з розміром чи матеріалом виявляється вже після складання — підтіканням, перегрівом вузла й повторним розбиранням. Більшість таких помилок пов’язана з тим, що маркування читають неповністю: дивляться на діаметри, але пропускають тип, матеріал і стандарт. Нижче — як розшифрувати позначення, щоб правильно підібрати манжети та ущільнення для техніки.
Розміри: що означають три числа
Армовані манжети для валів позначають трьома розмірами в міліметрах: d × D × H, де d — діаметр вала, D — діаметр посадкового гнізда, H — ширина манжети. Позначення 45×65×10 означає манжету для вала 45 мм, гнізда 65 мм, шириною 10 мм.
На американській техніці (John Deere, Case) трапляються дюймові ущільнення. Наприклад, вал 1,875 дюйма — це 47,63 мм, а гніздо 3 дюйми — 76,2 мм. Метричну манжету «найближчого» розміру в таке гніздо ставити не можна: різниця в кілька десятих міліметра вже порушує посадку.
У гідравлічних манжет для штоків і поршнів (зазвичай неармованих) порядок розмірів у різних виробників відрізняється, тож перевіряйте в описі, яке число належить до штока, яке до циліндра, а яке до висоти.
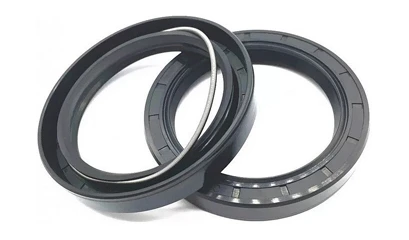
Типи манжет за ГОСТ 8752 і DIN 3760
На вітчизняній техніці (МТЗ, ЮМЗ, ХТЗ, КамАЗ) поширені манжети за ГОСТ 8752-79. Повне позначення має вигляд «Манжета 1.1-45×65-1»: перша цифра — тип (1 — однокромкова, 2 — з пильником, тобто додатковою захисною кромкою), друга — виконання (1 — з механічно обробленою робочою кромкою, 2 — з формованою), далі розміри та група гуми. Якщо в торговій назві після розмірів стоять додаткові цифри, уточніть в описі товару, що саме вони означають.
Імпортна техніка й більшість європейських виробників орієнтуються на DIN 3760 та міжнародний ISO 6194. Основні типи:
- A — зовнішня поверхня гумова, одна робоча кромка з пружиною;
- AS — те саме з пильником;
- B і BS — зовнішній металевий каркас без пильника та з пильником;
- C і CS — посилений подвійний металевий каркас для важких умов.
Гумова зовнішня поверхня краще герметизує гніздо й легше переносить теплове розширення корпусів із легких сплавів. Металевий каркас дає точнішу посадку й простіше запресовується. Виробники мають власні позначення: у SKF тип HMS5 відповідає типу A, HMSA10 — типу AS, а серія CRW1 має металевий зовнішній каркас; у Simrit літери SL вказують на наявність пильника.
Матеріал кромки: таблиця вибору
Матеріал визначає, яку температуру й яке середовище витримає ущільнення. Колір гуми не є надійною ознакою, орієнтуйтеся на позначення.
| Матеріал | Орієнтовна робоча температура | Де застосовують | Обмеження |
|---|---|---|---|
| NBR (нітрильний каучук) | приблизно −40…+100 °C | моторні, трансмісійні, гідравлічні оливи, пластичні мастила | старіє від перегріву й озону |
| HNBR (гідрований нітрил) | приблизно −40…+150 °C | навантажені вузли з вищою температурою | дорожчий за NBR |
| ACM (поліакрилат) | приблизно −20…+150 °C | трансмісії, оливи з присадками | погано переносить воду та сильний мороз |
| FKM (фторкаучук) | приблизно −20…+200 °C | гарячі вузли, агресивні оливи | вища ціна, гірше працює на морозі |
| VMQ (силікон) | приблизно −60…+200 °C | широкий діапазон температур, мале навантаження | низька зносостійкість, не для бруду |
У каталогах SKF стандартне нітрильне виконання позначають суфіксом RG, фторкаучукове — літерою V. Для сільгосптехніки, що працює в пилу й бруді, особливо важливий пильник: без нього абразив швидко руйнує основну кромку.
Вимоги до вала й гнізда
Навіть правильна манжета тектиме, якщо вал чи гніздо не відповідають вимогам. DIN 3760 та ISO 6194 рекомендують для гнізда допуск H8, для вала — h11. Також варто перевірити:
- твердість вала в зоні кромки — не менше 45 HRC, для швидкохідних вузлів вища;
- шорсткість поверхні вала — приблизно Ra 0,2–0,8 мкм;
- відсутність спіральних рисок від токарної обробки: вони працюють як шнек і виганяють оливу;
- монтажну фаску на валу під кутом 15–30°.
Якщо стара кромка протерла на валу канавку, нова манжета на тому самому місці не ущільнить. Вихід — ремонтна тонкостінна втулка на вал або, якщо конструкція дозволяє, встановлення манжети з невеликим осьовим зміщенням.
Монтаж без пошкоджень
- Очистьте гніздо й вал, зніміть задирки та гострі кромки.
- Змастіть робочу кромку тим самим мастилом, що працює у вузлі; у манжет із пильником заповніть простір між кромками пластичним мастилом.
- Кромку з пружиною розташовуйте з боку робочого середовища — до оливи.
- Проводьте манжету через шліци, різьбу чи шпонкові пази лише на монтажній гільзі.
- Запресовуйте оправкою по зовнішньому кільцю, рівномірно і без перекосу, не б’ючи молотком безпосередньо по манжеті.
Чому нова манжета тече
Якщо після заміни вузол знову підтікає, причину шукають не в самій манжеті, а в умовах її роботи:
- кромку пошкоджено під час монтажу — надрив, вивернута пружина, перекіс у гнізді;
- вал має биття або зношені підшипники, і кромка не встигає стежити за поверхнею;
- сапун забитий, у корпусі зростає тиск, і оливу вичавлює через ущільнення;
- матеріал не відповідає температурі чи оливі — гума твердне, тріскається або розбухає;
- манжету встановлено «насухо», і кромка перегрілася в перші хвилини роботи.
Висновок
Правильний вибір манжети — це збіг усіх параметрів: розмірів, типу, матеріалу кромки й стандарту, а також справний вал і гніздо. Перед замовленням перепишіть повне маркування зі старої деталі, виміряйте вал і гніздо, визначте робоче середовище й температуру. Підібрати аналог за розмірами чи номером можна, наприклад, у Вінтехпостач.